- 欢迎来到细胞产业关键共性技术国家工程研究中心!
床边生产,一个被误解的生产方式——正确理解 Point-of-Care Manufacturing

来源:先进细胞智造系统研发平台
建设单位:深圳赛动智造科技有限公司
时间:2026-11-04
提到“床边生产”(Point-of-Care Manufacturing,PoC),很多人脑海里会出现这样一幅画面:在病床旁边架一台机器,现场抽血、现场制备、现场回输。
这个画面很直观,但字面上的理解很容易把人带偏,因为这既不符合药品GMP,也不符合临床诊疗规范。
真正的床边生产,从来不是“离病床越近越好”,而是“围绕临床需求,把合规制备能力部署到最短的可信路径”。
英国MHRA在2021年提出全球首个床边制造监管框架时,定义就很清楚。
床边制造,是指在患者接受护理的地方(如手术室、医院病区、社区医疗中心)内或非常接近的地方,为患者生产个体化药物。
英国2025年正式落地的《Human Medicines (Modular Manufacture and Point of Care) Regulations》进一步细化:PoC 可以发生在医院、诊所、模块化可移动单元,甚至特定条件下的居家场景,但前提是——安全、质量、疗效标准必须与传统工厂制药品完全一致。
美国FDA、欧盟EMA也在朝同一方向走:分布式制造必须有统一的"控制站点(Control Site)"、统一质量体系、统一主文件和批次监督,跨站点生产还要做可比性验证。
也就是说,国际监管的共识是:PoC = 生产位置靠近患者 + 质量体系不降级 + 监管全程在线。不是"把GMP搬进病房",而是"把GMP压缩到离病床最近的合规节点"。
细胞制剂是“活的药”。它既要满足《药品生产质量管理规范》和《细胞治疗产品生产质量管理指南(试行)》对无菌、污染控制、批次放行、全程追溯的要求,也要满足临床诊疗对给药安全、不良反应处置、患者流程管理的严格要求。
按照国家药监局核查中心《细胞治疗产品生产质量管理指南(试行)》的要求,细胞产品必须建立供者到患者的双向追溯系统,不同供者产品不能混淆;生产全过程需防止污染与交叉污染,开放操作必须纳入无菌工艺模拟;每批产品放行前须完成质量检验,信息完整、正确、可追溯;批记录至少保存至有效期后5年,供者—患者关联记录至少保存30年。
把这些要求放到病房里执行,会处处碰壁。
第一,环境不达标。病房不是符合生产要求的洁净环境,即便是全密闭需求的D级环境也无法满足,尘埃粒子与微生物无法稳定控制。第二,SOP不兼容。临床SOP与生产SOP相互冲突。急救场景和制备场景在同一空间交织,医护人员在左侧处理临床诊疗、机器在右侧运转,交叉污染的源头无从追溯。第三,责任不到位。病房没有独立的质量受权人,也没有完整的生产质量管理体系,偏差怎么记录?留样放哪里?审计追踪谁来维护?第四,安全互干扰。临床安全与生产安全互为干扰项。一旦患者出现过敏或细胞因子释放综合征,制备操作与临床抢救互相挤占空间和注意力,这不是效率问题,是生命安全问题。第五,追溯链不全。 细胞产品要求供者—产品—患者双向追溯,批记录保存至有效期后5年,供者—患者关联记录至少30年。病房场景难以承载这套体系。
所以,“字面意义的床边”是一个伪命题。把细胞药当成奶茶现做现卖,是对患者最大的不负责任。
真正的 PoC,核心是三个词:近临床、合规生产、最短可信链路。它指的是——
把符合GMP的封闭自动化制备能力,前置部署到离患者最近的合规节点:医院内部建设合规制备单元,或院边区域细胞制备中心、临床转化平台、城市级CDMO节点,让细胞从采集到回输的路径最短、时间窗最稳、身份链不断。
距离上,它离病床可能还有一层洁净门;但逻辑上,它已经把“集中式长链条生产”重构为“分布式近床供给”。对CAR-T、TIL、NK 等这类保质期极短、高度个体化的细胞产品来说,这才是有临床意义的“床边”:不再需要跨省运输数天,避免了细胞活力损耗与物流延迟风险;也不再因集中产线排期错过患者清淋窗口。更重要的是,供者材料—细胞产品—回输患者之间实现全程一码贯通。医院拥有了真正的“本地化可持续制备能力”,而不是每次都等外地发货,这对把握最佳治疗窗口至关重要。
早在2022年,赛动智造就在《生物医药产品生产新范式:小型、床边、敏捷、智造》中给出判断:CGT的生产范式必须从"大规模、中心化"转向"小型模块化、离患者更近、可敏捷部署"。但这套范式的本质,不是把设备体积做小,而是用数字化驱动可视、封闭式一次性技术、模块化装配式产线,重构规模生产的成本结构和质量保障体系。赛动智造的解法,不是做一台“迷你手工设备”塞进医院,而是把国家工程中心的工艺研究能力,固化成可分布式部署的封闭数智产线。
1. 生产在“合规节点”,不在病房
产线采用全密闭管路+一次性技术,关键制备在D级环境下由系统自动执行,人员不接触细胞悬液。它可以落在:医院内部的制备单元,院边的区域细胞制备中心,乐城/北戴河等先行区的属地化生产车间,或者城市级CDMO节点等。
不是把车间搬进病房,而是把“车间能力”压缩进合规的近床空间。
2. 全流程封闭,降低对洁净空间的依赖
传统2000㎡人工车间才能承接的产能,赛动模块化产线可在约200㎡空间内实现。核心原因在于:封闭系统将人员与细胞悬液物理隔离,核心制备操作(培养、分离、洗涤、浓缩、分装)均在一次性密闭管路内自动执行,人员不参与、杜绝开放暴露。根据GMP对封闭系统的定义与要求,此类操作可在D级环境下合规运行,无需传统B+A级背景,从而大幅降低对大面积高级别洁净区的依赖。
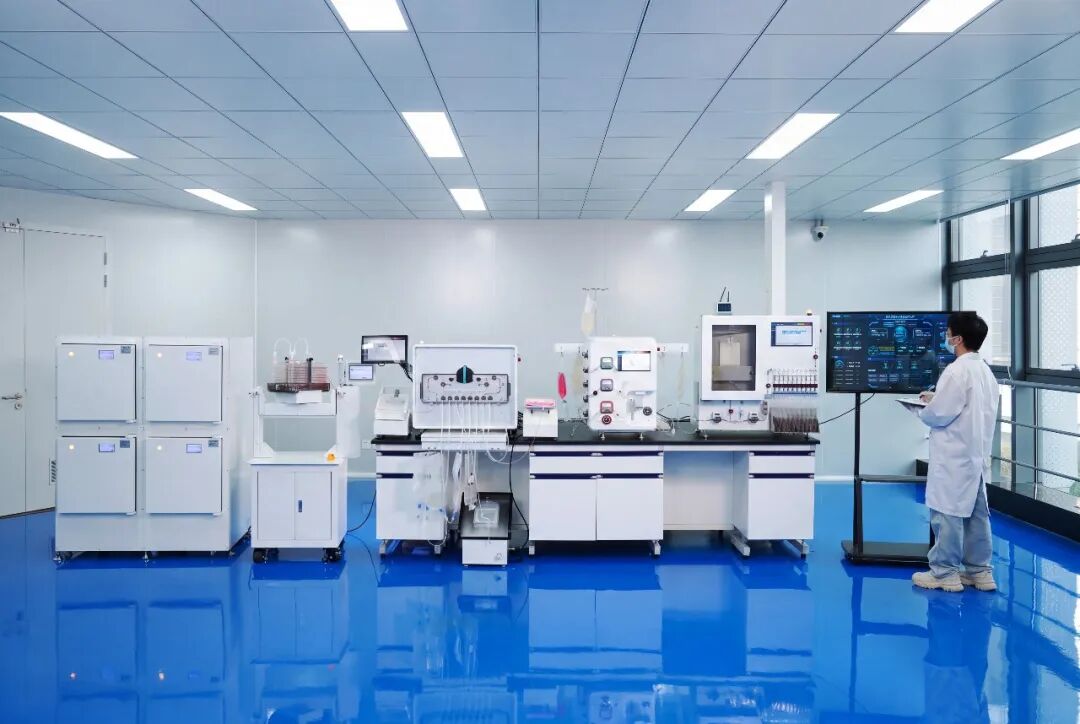
(图:赛动智造全自动细胞智造平台)
3. 身份链不断,监管看得见
CELLALL全生命周期管理系统将供者编号、物料批号、工艺参数、影像数据、分装记录等全部贯通,实现供者—产品—患者双向追溯,确保每一份细胞来路与去向清晰可查。电子批记录不可篡改,满足审计追踪要求;质量受权人可通过系统远程查看批记录与偏差处置情况,为放行判断提供全面数据支持。
这意味着:产线部署在离患者最近的地方,但质量体系始终“在线”——追溯不断、记录不改、责任不缺。

(图:赛动智造CELLALL全生命周期管理系统)
4. 一人一批,也能量产
PoC(床边生产)常因字面被认为是“只能做孤例”。但赛动产线通过模块化工艺包,既支持自体细胞“一人一批”的个性化制备,也支持多批次并行生产,让院内制备,或区域细胞制备中心像“细胞制剂本地供给站”一样灵活运转。更重要的是,这种灵活性建立在 GMP 合规基础之上,模块化工艺包通过物理隔离与逻辑隔离双重机制,确保不同批次、不同供者产品互不干扰;电子批记录与偏差管理为每一批次提供完整质量证据链。
换句话就是,赛动智造床边生产,既有临床需求的响应速度,又有工业化所需的量产能力,更有 GMP 要求的合规保障。
归根结底,PoC被误解,不是因为概念本身有问题,而是因为“床边”二字太容易让人望文生义。赛动智造从2022年定义这一范式之初,就从未将其等同于“在病床边现做现输”。以下五组对比,厘清误区与正解——什么样的PoC才经得起监管审视、临床检验和产业化落地。
|
误区 |
正解-赛动解法 |
|
在患者病床旁边制备 |
在离患者最近的合规制备节点完成——院内制备单元、区域细胞制备中心、或认证治疗中心的合规车间,而非字面意义的病房 |
|
机器越小越“床边” |
合规、封闭、可追溯比体积更重要;封闭系统降低对高级别洁净环境的依赖,但污染控制与无菌保障不能省 |
|
完全没人管,或由临床医护管 |
生产与临床规程不兼容。产线自动执行工艺,质量受权人把关放行、质量体系全程在场;过程数据实时留痕,偏差不漏判、不放行 |
|
省掉质控更快 |
质控不是取消,而是前移与内置——过程内非侵入采样、AI实时判据、快检替代、电子批记录,形成"过程确保"而非"事后放行" |
|
一家医院买台设备就行 |
需要产线+软件+验证+运维+质量体系的一体化交付;分布式制造必须有控制中心站点(Control Site)统一把关一致性与可比性 |
床边生产,不是把GMP搬进病房,而是把GMP“压缩”到离病床最近、且合规的地方————以封闭系统守住无菌底线,以数字孪生守住过程透明,以质量受权人守住放行责任,以标准接口守住可复制、可审计、可监管。它考验的不是谁的设备更小,而是谁能同时做到:活细胞不被伤害、过程数据不中断、监管链条不缺口、临床节奏不脱节。
这正是赛动智造从2022年就开始定义并持续交付的方向:让前沿细胞治疗不再卡在“最后一公里”的运输上,而是稳稳落在“最后一米”的合规里。